治具とは?工具や金型との決定的な違いと現場の生産性を変える全知識
日本のものづくりを支える製造現場において、製品の品質と作業効率を左右する最大の要素の一つが「治具(じぐ)」の存在だ。自動車の車体溶接から精密な半導体・電子部品の組み立てに至るまで、均一な品質でスピーディに製品を量産するためには、適切な治具の活用が欠かせない。
しかし、製造現場に馴染みのない初学者のみならず、設計や生産技術に携わる若手エンジニアの間でも「工具や金型と何が違うのか」「どのような種類があり、現場でどう使い分けるべきか」という疑問は少なくない。本稿では、製造現場の実態調査や設計現場の証言をもとに、治具の基本定義から工具・金型との境界線、代表的な種類、設計・製作のポイントまでを網羅的に解説する。
📌 【この記事の重要ポイントまとめ】
- 要点1:治具とは加工・組立・検査時に「ワーク(加工対象物)を固定し、位置決めや作業を案内する」ための専用補助装置である。
- 要点2:工具は「直接削る・締める道具」、金型は「材料を流し込み成形する型」であり、位置決め・保持を担う治具とは目的と構造が根本から異なる。
- 要点3:適切な治具設計により作業の属人化を防ぎ、段取り替え時間の半減や不良品率の劇的な低減といった現場の生産性向上が実現する。
治具とは何か?製造現場で不可欠とされる本質的な役割とメリット
治具とは、部品の加工、組み立て、溶接、検査などの工程において、工作物(ワーク)を正確な位置に固定(クランプ)し、作業の案内や補助を行う器具・装置の総称を指す。JIS(日本産業規格)の定義においても、加工位置の指示や固定を行う補助用具として位置づけられている。
治具の語源と英語表記に目を向けると、英語の「jig(ジグ)」に対して、作業を治める(おさめる)道具という意味合いから「治具」という漢字が当てられたとされている。明治から大正期にかけて西洋の近代工作機械技術が日本へ導入された際、現場の技術者たちによって定着した和製用語だ。英語圏では、刃物の案内機能を持つものを「Jig」、単に対象物を固定・保持するものを「Fixture(フィクスチャ)」と区別して呼ぶのが一般的だが、日本の現場ではこれらを総称して「治具」あるいは「治工具」と呼ぶことが多い。
治具を導入する最大の理由は、製造現場の作業効率化と品質の安定化にある。主な役割とメリットは次の4点に集約される。
- 加工・組立精度の均一化:誰が作業してもワークが毎回全く同じ位置・角度で固定されるため、寸法のばらつきを極小化できる。
- 作業スピードの向上(段取り短縮):測定器を使った煩雑な位置合わせが不要になり、ワークをセットしてワンタッチで固定するだけで作業に入れるため、サイクルタイムを大幅に削減できる。
- 脱・属人化(スキルフリー化):熟練工の勘や長年の経験に頼っていた微妙な位置合わせを治具が代替し、経験の浅い作業者でも高精度な作業が可能になる。
- 安全性とポカヨケ(ミス防止):逆向きや表裏違いでセットできない構造(ポカヨケ)を組み込むことで、セットミスによる不良発生や刃物との接触事故を未然に防ぐ。
【徹底比較】治具・工具・金型の決定的な違いと役割分担
製造業の現場で頻出する「治具」「工具」「金型」の3つは、いずれもものづくりを支える重要要素だが、その役割と機能には明確な境界線が存在する。
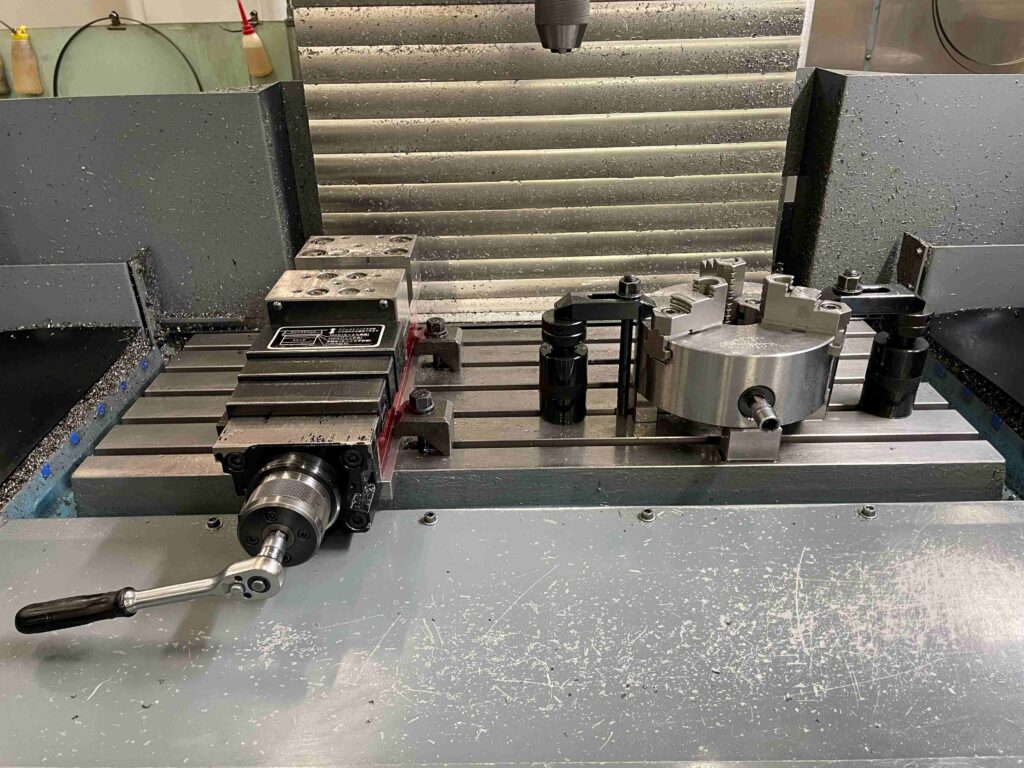
一言で言えば、工具は「加工を行う主体」であり、金型は「素材を変形・転写させて形を作る母体」、そして治具は「それらの加工を正しく行わせるための位置決め・保持役」である。例えばフライス加工を例にとると、回転して金属を削るエンドミルが「工具」、削られる金属ブロックを正確な位置にガッチリ挟み込むベースが「治具」に該当する。
| 項目 | 治具(Jig / Fixture) | 工具(Tool) | 金型(Mold / Die) |
|---|---|---|---|
| 主目的・役割 | ワークの位置決め、固定、加工・組立の案内 | ワークを削る・切る・締める・変形させる直接作業 | 溶融材料や板材を流し込み・加圧して特定の形状を転写・成形 |
| 代表例 | マシニング用クランプ治具、溶接固定治具、検査ゲージ | ドリル、エンドミル、バイト、スパナ、ドライバー | プラスチック射出成形型、プレス金型、ダイカスト型 |
| 製作・調達コスト | 数万円〜数十万円(用途・専用度による) | 数千円〜数万円(標準品は安価) | 数百万円〜数千万円(高精度・超高耐久) |
| 汎用性・専用性 | 製品ごとの専用設計が中心(モジュール型汎用治具もある) | 規格化された市販品・汎用品が多い | 製品形状そのものを成形するため完全個別専用設計 |
製造現場を支える治具の種類一覧|加工から検査までの全用途
治具は使われる製造工程によって多岐にわたる。各工程の要求仕様に応じた専用治具が開発されており、主要な分類は以下の4つに大別される。
1. 加工治具(切削・穴あけ・曲げなど)
フライス盤、旋盤、マシニングセンタなどでワークを切削する際、切削抵抗に負けないよう強力かつ歪みなく固定する。ドリルスリーブのように、刃物の進入位置を物理的にガイドする「ドリル治具」もこれに含まれる。加工精度の±数マイクロメートルを担保するための土台となる治具だ。
2. 溶接治具
複数の金属パーツを組み合わせてアーク溶接やスポット溶接を行う際、熱膨張や冷却時の収縮による「熱歪み(反り)」を防ぎ、幾何学的な位置関係をミリ単位で維持するために使用される。自動車のボディ組み立てラインなどでは、巨大なロボット連動型の溶接治具が稼働している。
3. 組立治具
ネジ締め、圧入、接着、カシメなどの組み立て工程で、部品同士の嵌合(かんごう)位置を正確に保つ。作業者が迷わず正しい順序でセットできるよう、非対称形状のピンを配置するなど、ヒューマンエラーを物理的に排除する構造が組み込まれる。
4. 検査治具
完成品や中間部品の寸法公差、穴位置、隙間、段差などが設計基準を満たしているかを瞬時に判定するゲージ類。高価な三次元測定機にかけずとも、現場で「通る/通らない(Go/No-Go)」を数秒で合否判定できるため、全数検査のスピードを飛躍的に高める。
【実態検証】利用者の生の声と現場目線で見えたリアル
生産技術部門や町工場の現場取材、技術系コミュニティに寄せられる生の声から、治具導入がもたらす現場のリアルな変化を浮き彫りにする。
中堅自動車部品メーカーの製造ライン責任者は、次のように現場の劇的な変化を語る。
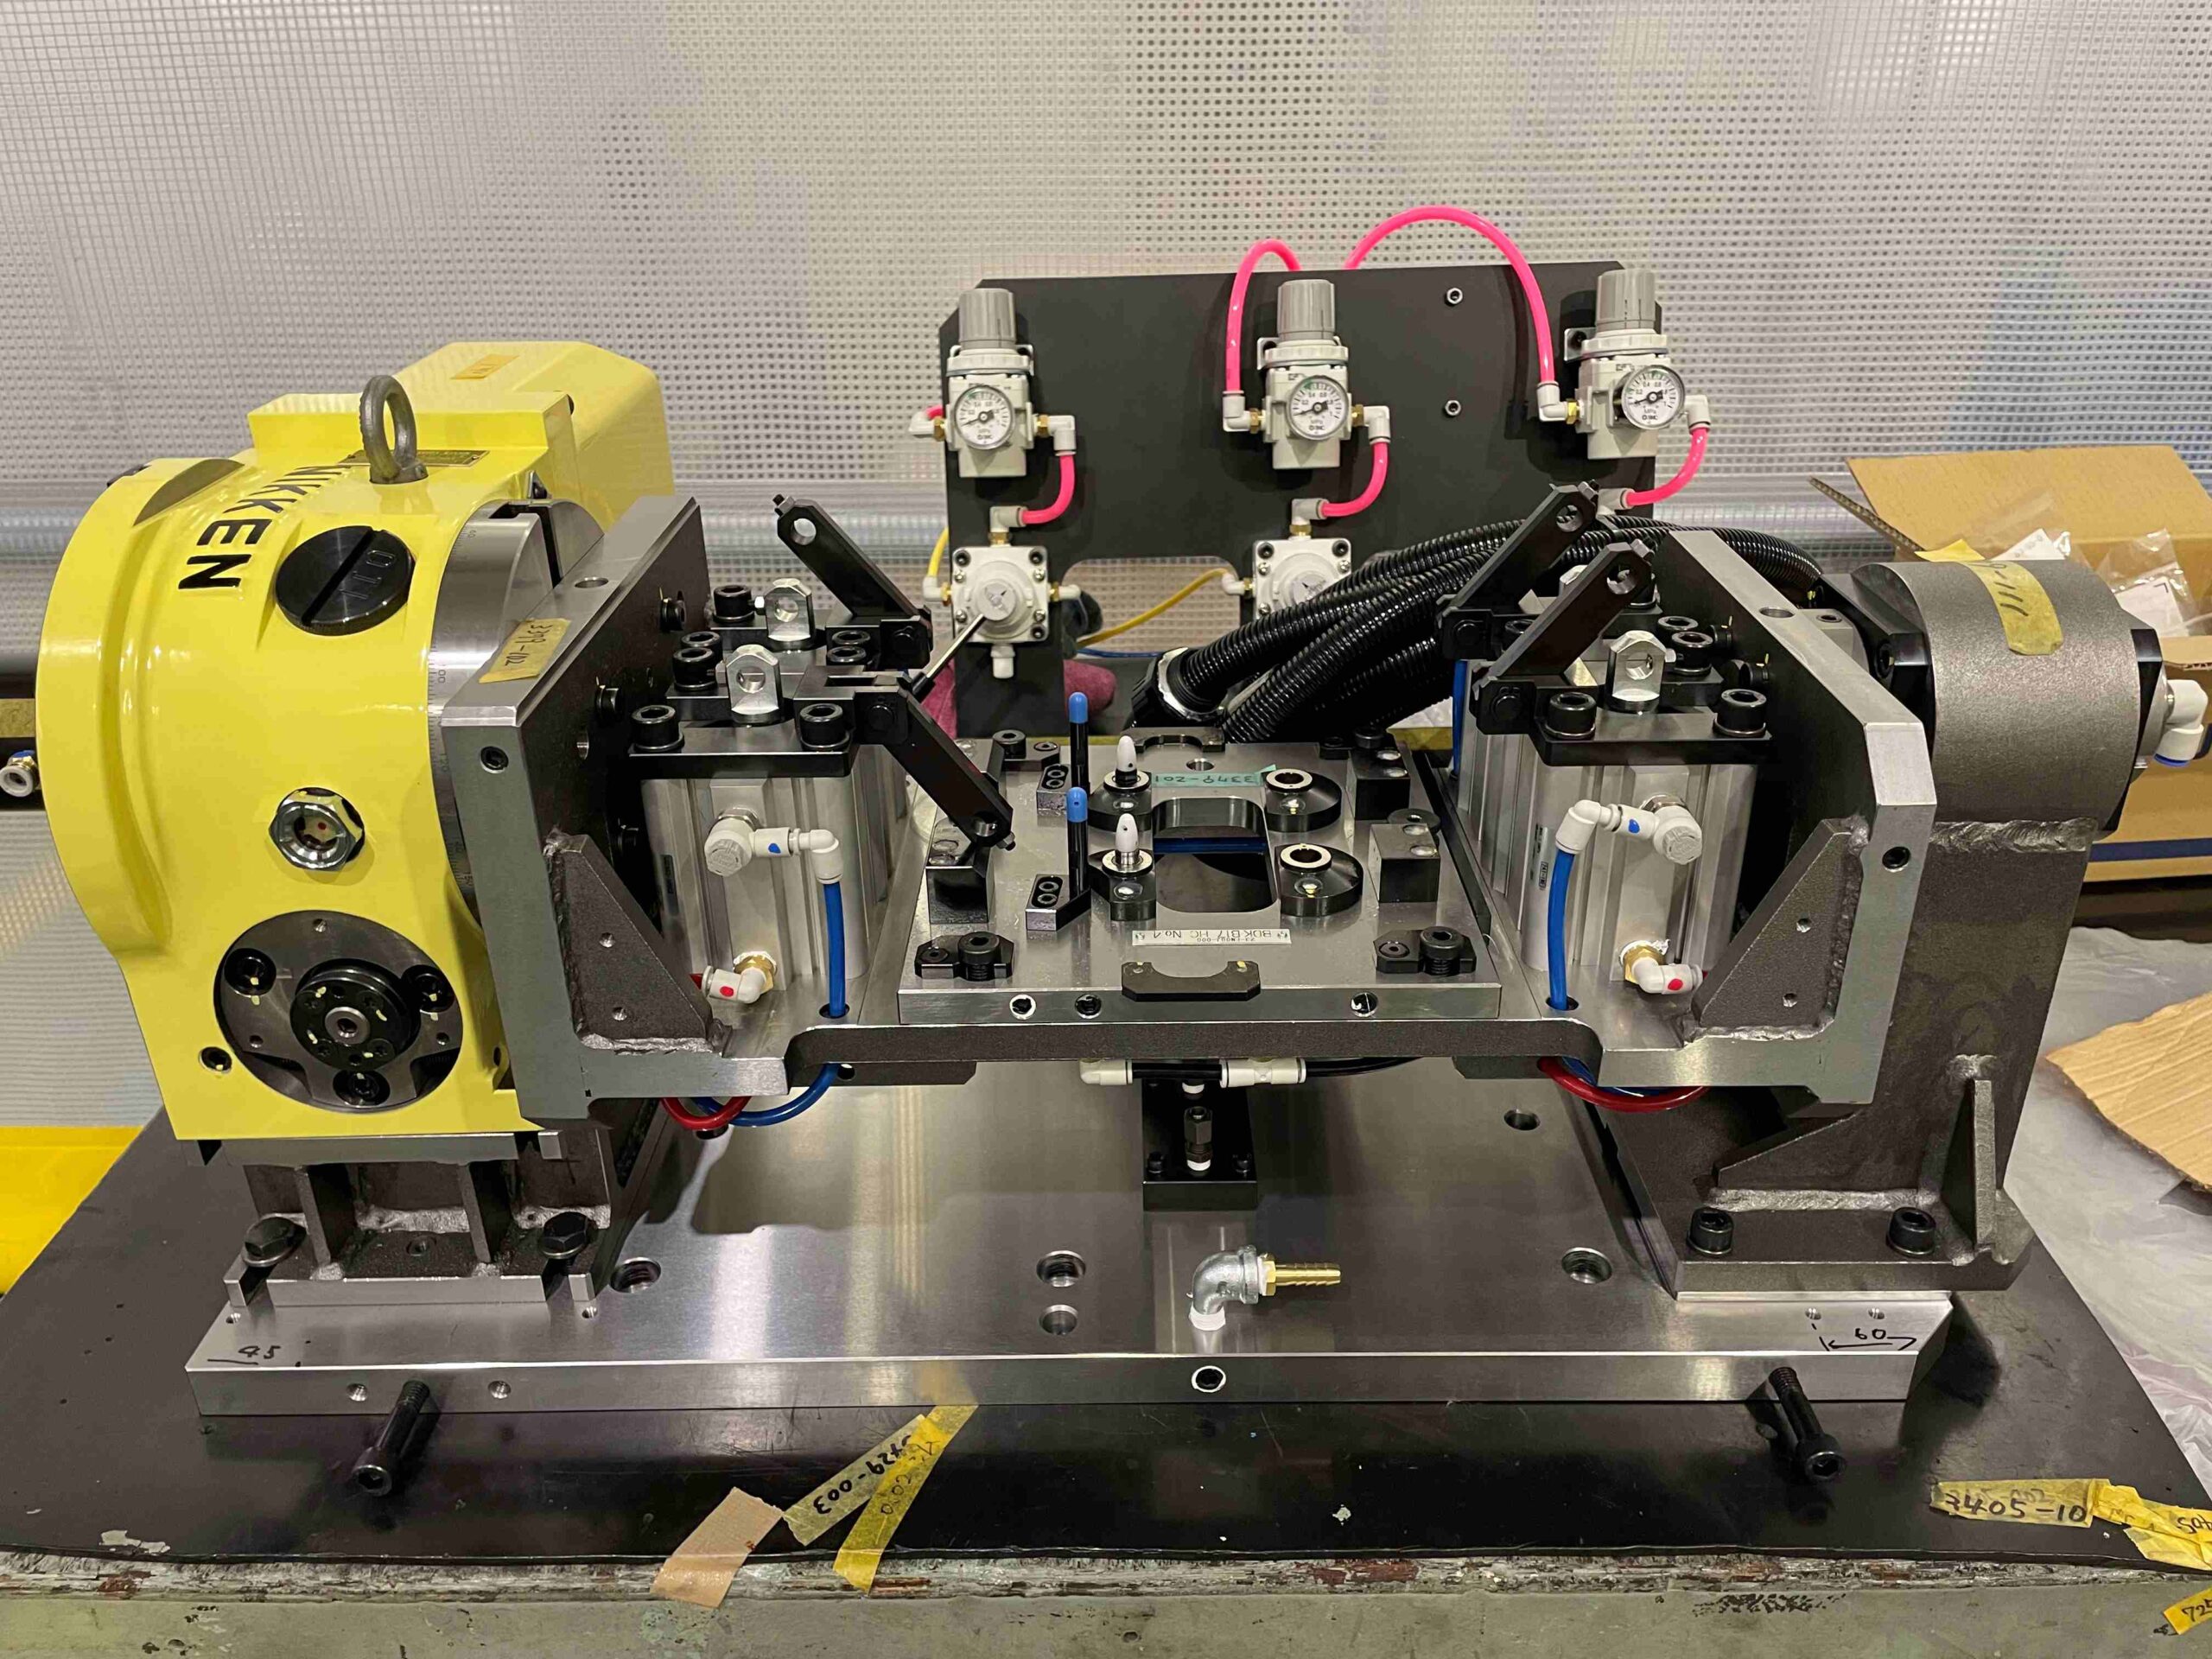
「以前は多品種少量生産の段取り替えに1回あたり45分を要し、ベテラン作業者がダイヤルゲージでコンマ数ミリの位置出しを手作業で行っていました。基準ピンと油圧ワンタッチクランプを一体化した専用加工治具を内製導入して以降、段取り時間はわずか5分に短縮。誰がセットしても寸法誤差が0.01mm以内に収まるようになり、初期不良の発生率はほぼゼロになりました」
一方で、SNSや技術掲示板では「治具設計の失敗」に関する切実な悩みも散見される。
- 「剛性を意識しすぎて治具自体が20kgを超えてしまい、女性作業者が持ち運べず現場からクレームが殺到した」
- 「ワークを締め付けすぎて、治具から外した瞬間にワークが元の形に戻って寸法不良(スプリングバック)を起こした」
- 「切り粉(切削屑)のはけ口を考慮していなかったため、治具の隙間にゴミが挟まって位置決めが狂うトラブルが頻発した」
治具は単にワークを固定すればよいというものではなく、現場の作業動線、エルゴノミクス(人間工学)、異物噛み込みへの配慮が伴って初めて真価を発揮することが浮き彫りとなっている。
治具設計の重要ポイントと失敗を防ぐ製作プロセスの全手順
高精度で使いやすい治具を具現化するためには、治具設計の基本原則を忠実に守り、論理的なステップで製作を進める必要がある。
治具設計で外せない3大鉄則
- 「3-2-1の原則」による位置決め拘束:空間上の物体が持つ6自由度(前後・左右・上下の並進と回転)を完全に制御するため、基準面(3点)、ガイド面(2点)、ストッパー(1点)の計6点で過不足なく拘束する。過剰拘束はワークの歪みやガタつきの原因となる。
- ポカヨケ構造の徹底:前後逆、表裏逆、異品種の誤セットが物理的に不可能な形状(非対称リブやセンサー検知)を設計段階で盛り込む。
- 切り粉・ゴミの逃げと清掃性:基準面や位置決めピンの周囲にリリーフ(逃げ溝)を設け、加工粉が挟まっても基準狂いが生じない構造にする。
治具製作の流れ(要求定義から実機投入まで)
治具製作の流れは一般的に以下の5段階で進行する。
- ステップ1:工程分析と要求仕様の策定(どの工程で、どの寸法公差を、何秒のタクトタイムで達成するかを現場とすり合わせる)
- ステップ2:構想設計・詳細設計(3D CAD)(クランプ方式、干渉チェック、材料選定、ポカヨケ機構のモデリング)
- ステップ3:部品加工・組み立て(治具ベースの切削、焼き入れ研磨、位置決めピンやシリンダーの組み付け)
- ステップ4:トライアル・寸法検証(三次元測定機による治具自体の精度測定、テストピースを用いた試作加工)
- ステップ5:現場立ち会い・初期流動管理(作業者の使い勝手確認、清掃性チェック、作業標準書の改訂)
一般に知られていない盲点と3Dプリンタ治具の新潮流
金属加工による重厚長大な治具製作が主流だった現場に、近年急速なパラダイムシフトが起きている。それが産業用3Dプリンタを活用した「樹脂製治具」の内製化だ。
従来、外注工場に金属切削を依頼すると納期に2〜3週間、費用に数十万円かかっていた組立治具や検査治具が、高強度エンジニアリングプラスチック(カーボンファイバー配合ナイロン等)を用いることで、社内で即日〜数日でプリントアウト可能となった。重量も従来の金属製に比べて3分の1以下に軽量化され、女性や高齢の作業者にとっても扱いやすい。
【プロの結論】治具の内製・外注・3Dプリントの判断基準
すべての治具を3Dプリンタや社内加工でまかなえるわけではない。用途と要求精度に応じた明確な使い分けが求められる。
- 内製3Dプリントが向いているケース:キズを嫌う外装部品の組立治具、軽量化が最優先される手持ち検査ゲージ、開発試作段階の仮治具。
- 金属切削(内製・外注)が必須のケース:高い切削抵抗がかかるマシニング加工治具、溶接時の高熱に晒される治具、ミクロン単位の幾何公差が要求される精密検査用マスターゲージ。
【治具とは】に関するよくある質問(FAQ)
Q1:治具と「治工具」はどう違うのですか?
A1:治具(位置決め・保持具)と工具(刃物やドライバー等の加工具)を組み合わせた総称が「治工具(じこうぐ)」です。現場の管理上、両者をまとめて一括管理・発注する際に広く使われる用語です。
Q2:治具の精度はどのくらい必要ですか?
A2:一般的な目安として、製品(ワーク)に求められる公差の「3分の1から5分の1」の精度が治具側に必要とされます。例えばワークの公差が±0.05mmの場合、治具の位置決め精度は±0.01mm以下を目指して設計・製作されます。
Q3:治具の材料にはどのような金属や樹脂が使われますか?
A3:ベースプレートには変形が少なく安価なSS400やS50C(炭素鋼)、軽量化を図る場合はA5052/A7075(アルミ合金)が使われます。耐摩耗性が求められる位置決めピンにはSKD11やSUJ2などの焼入れ鋼、製品に傷をつけたくない箇所にはポリアセタール(POM/ジュラコン)やMCナイロン、ウレタンゴムが選定されます。
まとめ:治具を制する者が製造現場の生産性を制する
治具は一見すると製品そのものには残らない「裏方の存在」に過ぎない。しかし、現場の生産性、歩留まり、品質安定性、そして作業者の安全性をも決定づける極めて戦略的な生産設備である。
工具や金型との役割の違いを正しく理解し、3-2-1の原則やポカヨケを徹底した治具設計を行うこと、そして最新の3Dプリンティング技術などを柔軟に取り入れながらスピーディに現場改善を回すことが、激変する製造環境を勝ち抜く確かな武器となる。 (出典: 治 具 と は(Yahoo!ニュース))
Webメディアの編集およびコンテンツ作成に従事。正確で質の高い情報発信を心掛けています。
